StarWay Roto · 星途滚塑 — 滚塑装备制造与工艺服务|2009 年创立 · 安徽宣城智造基地
技术专栏 · 滚塑成型质量管控:表面光泽的成因与改善
同一种材料、同一台设备、同样的成型周期,两批水箱做出来,一批表面光亮平滑,另一批却发粉发暗。这样的差异,问题往往不在原料,也不在机器,而在模具。
一条主线:滚塑制品的表面,是模具表面状态的反向复刻。光泽表现大约八成取决于模具,两成与工艺控制相关。抓住模具这个大头,多数光泽问题就有了答案。
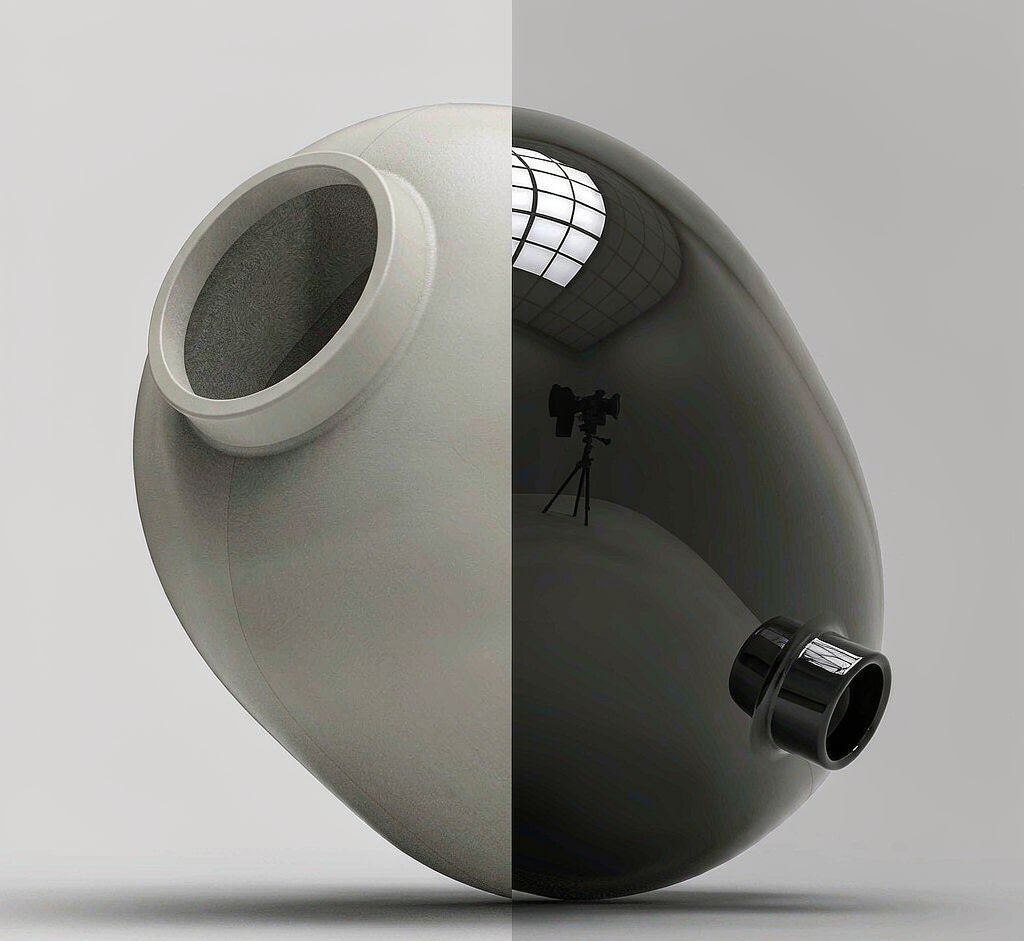
图 1 同一配方、同一设备:光泽的差异通常从模具开始(左:发暗发粉;右:光亮镜面)
滚塑成型没有注塑那样的高压,塑料是靠加热后自然贴附、熔融、冷却成型的。因此制品表面几乎完整复制了模具内表面的形貌:模具抛光到镜面,制品表面就是光亮的;模具喷砂或铸造面粗糙,制品就是哑光或带纹理的。
原理并不复杂,但在排查质量问题时最容易被忽略——很多车间一遇到光泽异常,先去调温度、改周期,却没先看一眼模具。
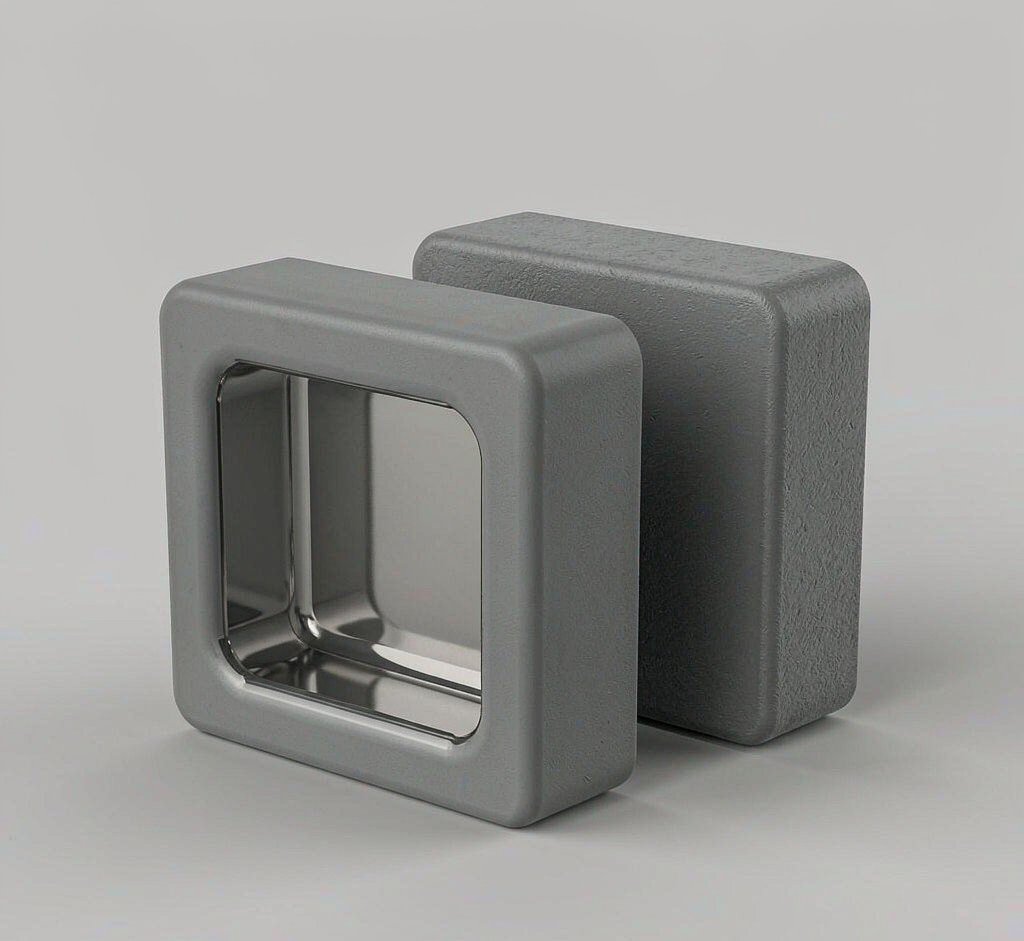
图 2 模具内表面被反向复刻到制品上(抛光模具 → 光亮;喷砂模具 → 哑光)
表面光泽差异,常见成因可归纳为以下四类,对症即可改善。
成因 | 典型症状 | 改善对策 |
模具表面过于粗糙 | 整件表面暗淡、光泽不均 | 抛光模具:铸铝模可从 320 目起,逐步过渡到 600 目、1200 目;量产模具达到约 0.8 微米 Ra 已可满足多数工业件要求 |
脱模剂选用或涂覆不当 | 表面光泽斑驳,局部亮局部暗 | 改用品质稳定的硅基脱模剂,薄涂均匀;涂层过厚反而会产生橘皮效应 |
冷却速度过快 | 出模时表面正常,放置一两天后转暗 | 放慢冷却节奏,前 10–15 分钟建议采用细雾冷却;急冷造成的表面微收缩不会立即显现,而是随时间推移逐渐暴露 |
模具表面污染 | 暗斑位置随机,不同模次之间会移动 | 彻底清洁模腔,残留塑料、粉尘或旧脱模剂都会转移到制品表面;建议每 50 个模次做一次深度清洁 |
粉末开始粘附那一刻的模具表面温度,会直接影响最终光泽。模具偏冷,粉末流动不充分,表面发暗;模具偏热,塑料发生降解,出现变色。
就聚乙烯而言,粉末起始粘附阶段模具表面温度维持在约 120–150°C 是较理想的区间。具备内部空气温度控制能力的设备,可以根据模内空气温度读数实时调整烘箱温度,把这一区间稳定住,减少人工试错。
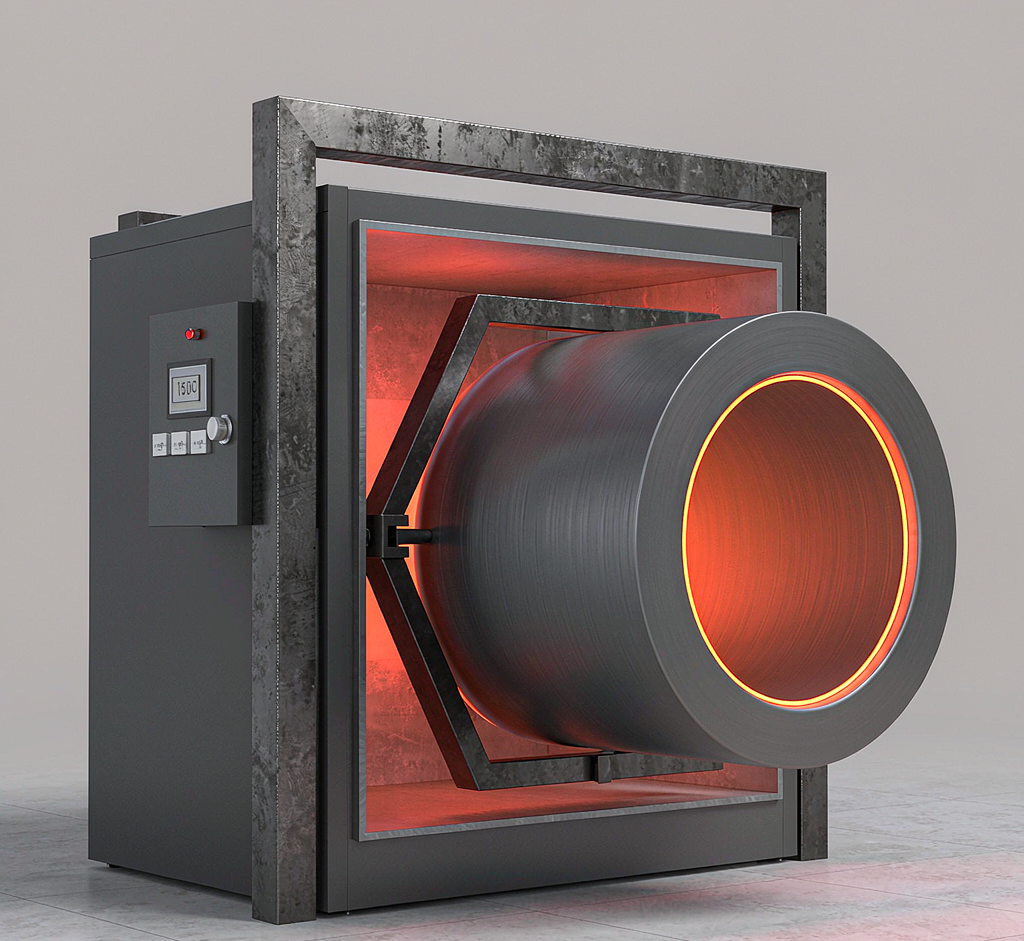
图 3 粉末起始粘附阶段的模具表面温度,直接影响最终光泽
并非所有制品都追求高光。化工储罐、户外设施等应用场景,哑光表面反而更实用:划痕和磕碰不明显、阳光下眩光更少、标签与涂层的附着力也更好。
真正需要控制的是一致性。均匀哑光是合格品,忽亮忽暗才是问题。
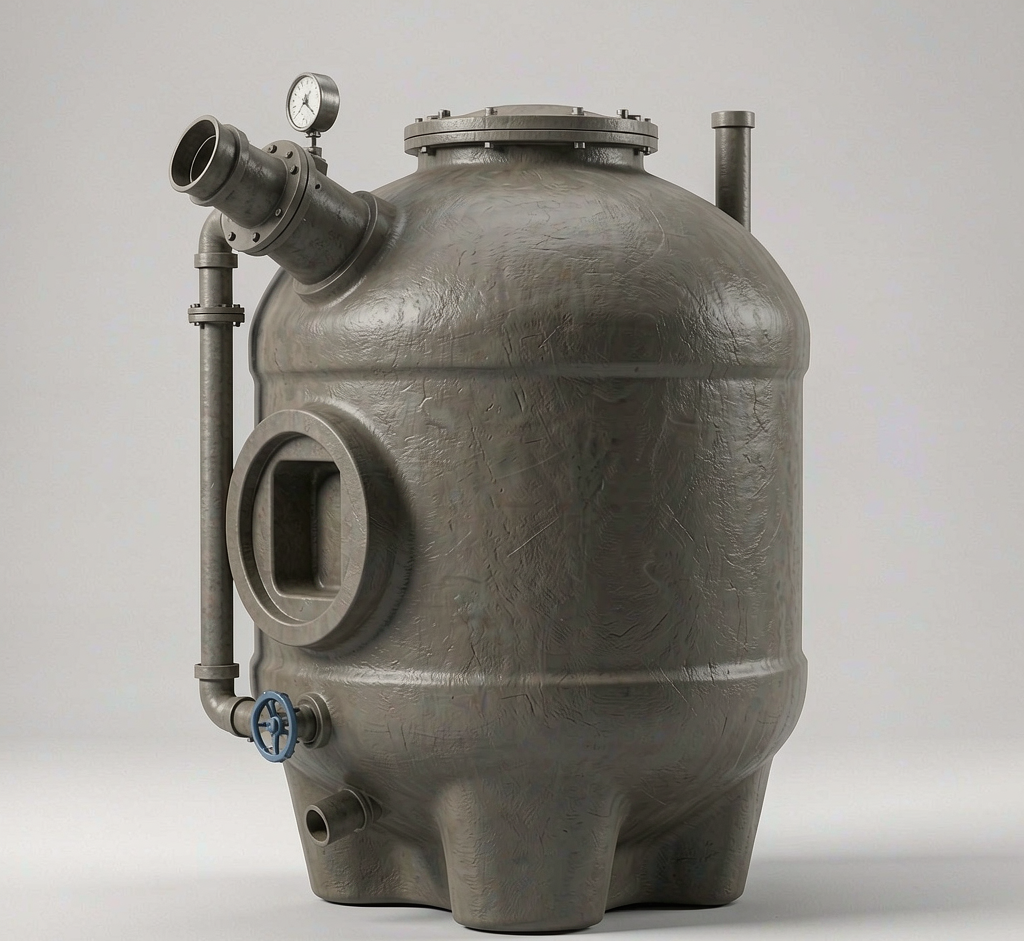
图 4 化工储罐等场景,均匀哑光反而更实用
滚塑模具常见的表面处理包括:
· 标准抛光:经济性较好,覆盖多数工业制品需求;
· 镜面抛光:光泽度高,外观档次提升,但日常维护要求更高;
· 喷砂处理:形成均匀哑光纹理,适合防滑或需要耐化学腐蚀的场合;
· 定制纹理:按需求将特定图案蚀刻到模具表面。
无论选择哪一种,交付时都应附带表面粗糙度记录(Ra 值),让验收有据可依,而不是凭肉眼判断。
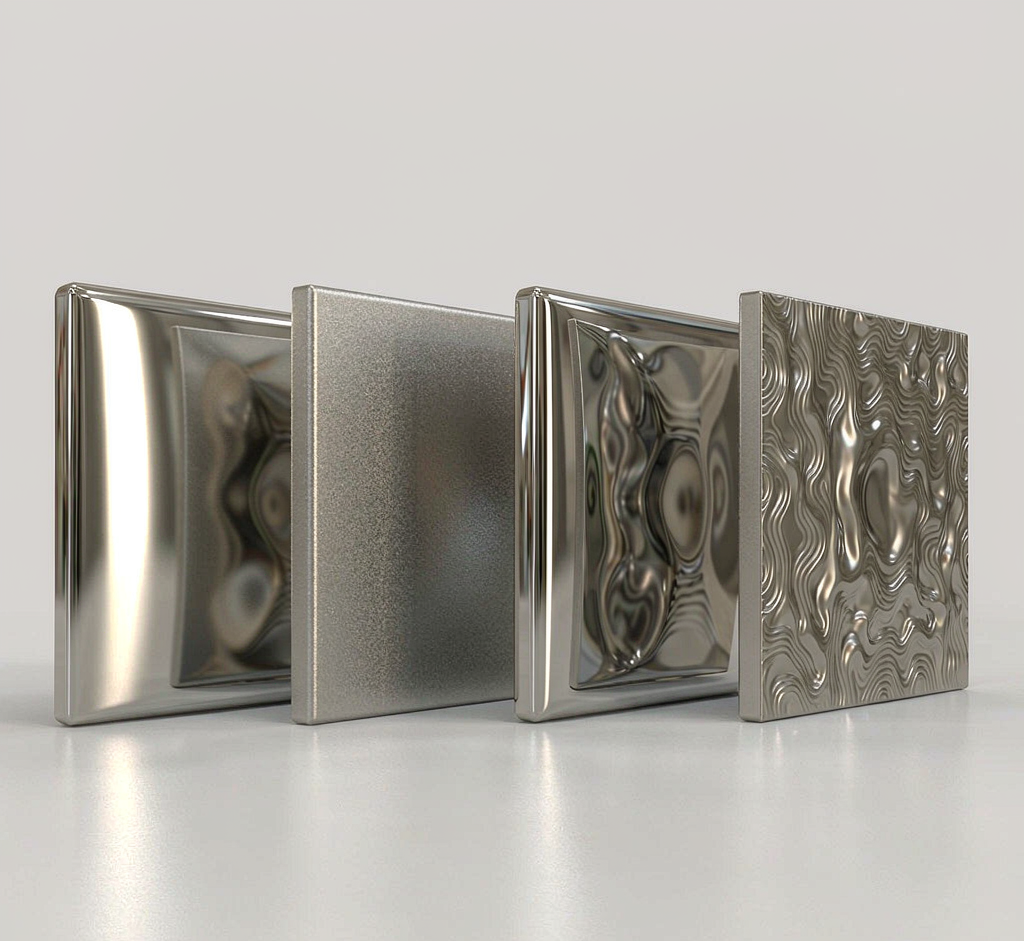
图 5 滚塑模具常见的四种表面处理(标准抛光 / 镜面抛光 / 喷砂 / 定制纹理)
滚塑的表面质量,靠的是把模具状态、脱模剂管理、冷却节奏这些细节一项项管住。星途滚塑(StarWay Roto)自 2003 年进入滚塑行业,已构建起"滚塑设备—模具开发—制品制造"的完整产业链,能够为客户提供从产品设计、模具优化到工艺调试的全流程支持,也承接各类滚塑模具与定制件订单,帮助客户把表面质量稳定下来。
#滚塑 #星途滚塑 #模具设计 #复杂件 #可持续制造
星途滚塑(StarWay Roto)自 2003 年进入滚塑行业,已构建起涵盖滚塑设备、模具开发与制品制造的完整产业链,服务网络覆盖 40 多个国家和地区。
官网:www.starwayroto.com | 邮箱:info@starwayroto.com


 浙公网安备33100202001217号