星途滚塑(StarWay Roto) | 滚塑装备与模具专家 | 始于 2003 年 | 中国·安徽宣城
复杂滚塑件为什么脱不了模(以及怎么解决)
技术专栏 · 复杂滚塑件的模具设计
去年,一位客户给我发来一组照片—— 一个造型漂亮的滚塑游乐设施:曲面壁板、内部加强筋、双壁结构、一体成型把手。在 CAD 里,它看起来完美无缺。
可现实是?前三次试模全部脱模失败,其中两次在脱模时直接开裂;第三次不得不把模具切开,才把制品取出来。
问题不在工艺,而在模具设计。
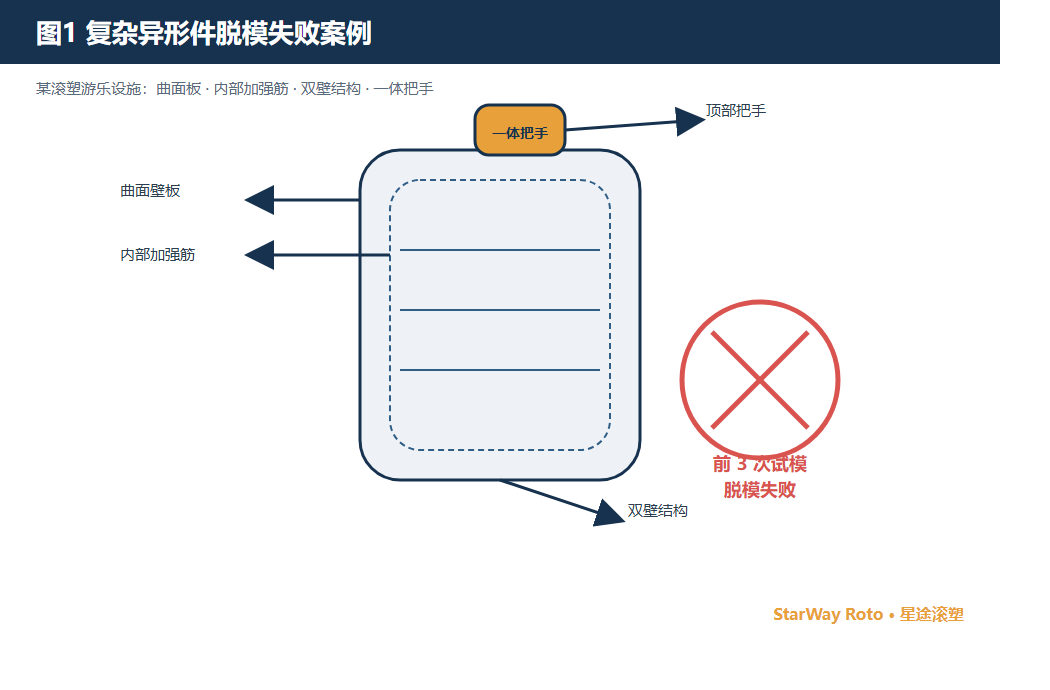
图1 某滚塑游乐设施(曲面板、内筋、双壁、把手)前三次试模均脱模失败
复杂滚塑件模具设计的三条铁律
复杂件会打破那些对简单储罐行之有效的"规则"。以下是真正需要改变的地方:
铁律一:倒扣可以做——前提是提前规划
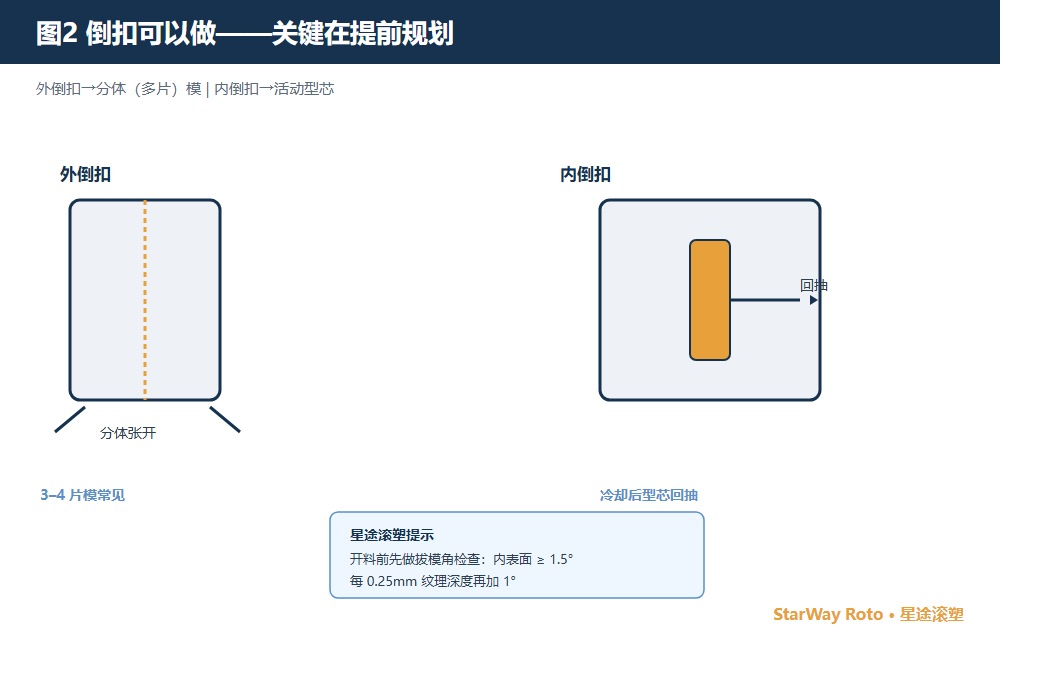
图2 外倒扣→分体(多片)模;内倒扣→活动型芯
滚塑的独到之处在于:塑料在冷却时收缩包覆模具,待冷却完成才脱模。这意味着在注塑中不可能实现的倒扣,在滚塑里却可以成立——只要模具是为它设计的。
具体做法:
外部倒扣——采用分体模(多片模)。《滚塑实用指南》(第 2 章 2.7 节)提到,复杂件常用 3 片、4 片模。
内部倒扣——在模具上设计可动型芯(《实用指南》图 2.10–2.11)。型芯在冷却后回抽,释放倒扣。
星途滚塑提示:开料前,我们都会先对复杂模做一次拔模角检查。每个内表面至少留 1.5° 拔模角;带纹理的表面,每 0.25mm 纹理深度再加 1°。
铁律二:深腔需要"帮忙"
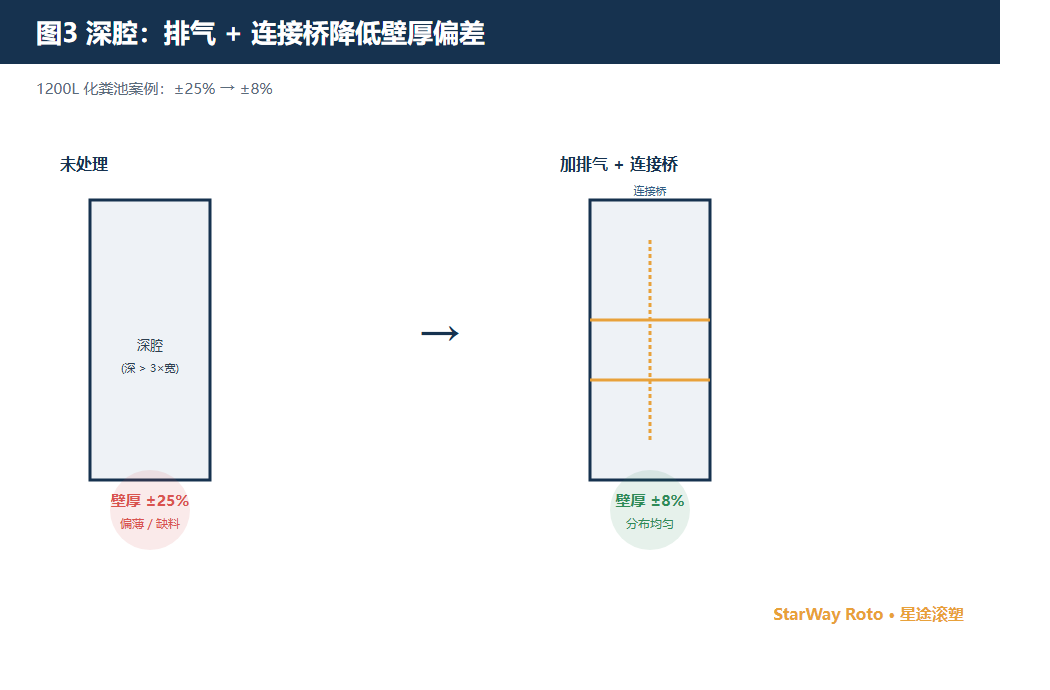
图3 排气 + 连接桥,使壁厚偏差从 ±25% 降至 ±8%(1200L 化粪池案例)
在深腔(深度大于 3 倍宽度)中,粉料流动不畅,腔体填充偏晚甚至填不满,结果就是壁厚偏薄或局部缺料。
解决办法:
① 给深腔排气——在深腔中布置排气管,平衡压力、改善粉料流动;
② 加连接桥(kiss-off)——用内部连接特征打通两壁,改善粉料分布(《实用指南》2.12 节);
③ 调整旋转速度比——主轴转得更慢,给粉末更多时间到达深区。
真实案例:星途滚塑一位客户的 1200L 化粪池,底部拐角处壁厚偏薄。我们在模具设计中加入连接桥(将两面长壁在内部相连),壁厚偏差由 ±25% 降至 ±8%。
铁律三:双壁结构难做(但能做)
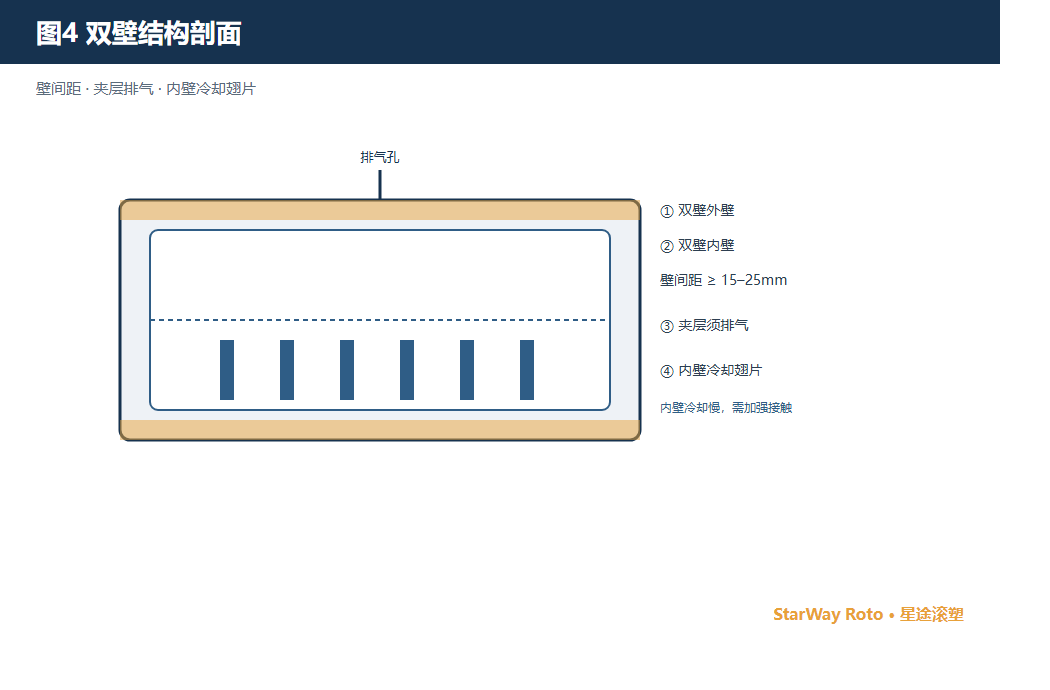
图4 双壁结构剖面:壁间距、夹层排气、内壁冷却翅片
双壁件(保温箱、游乐设施)是滚塑的"独门绝技"——其他任何工艺都无法一体成型。
但它也确实难做。两壁之间的空腔,本质上是一个又深又窄的腔体:粉料流动差、冷却不均、翘曲常见。
设计要点:
· 壁间距:小件至少 15mm,大件至少 25mm(再小,粉末到不了底部)
· 排气:至关重要。两壁之间的封闭空腔必须排气,否则气压会阻止粉末进入
· 冷却策略:内壁比外壁冷却慢,模具设计要保证内壁获得更好的冷却接触(外置翅片、加厚部位)
什么时候用多片模
不是每个复杂件都需要多片模。下面是决策参考:
星途滚塑的复杂件模具设计流程
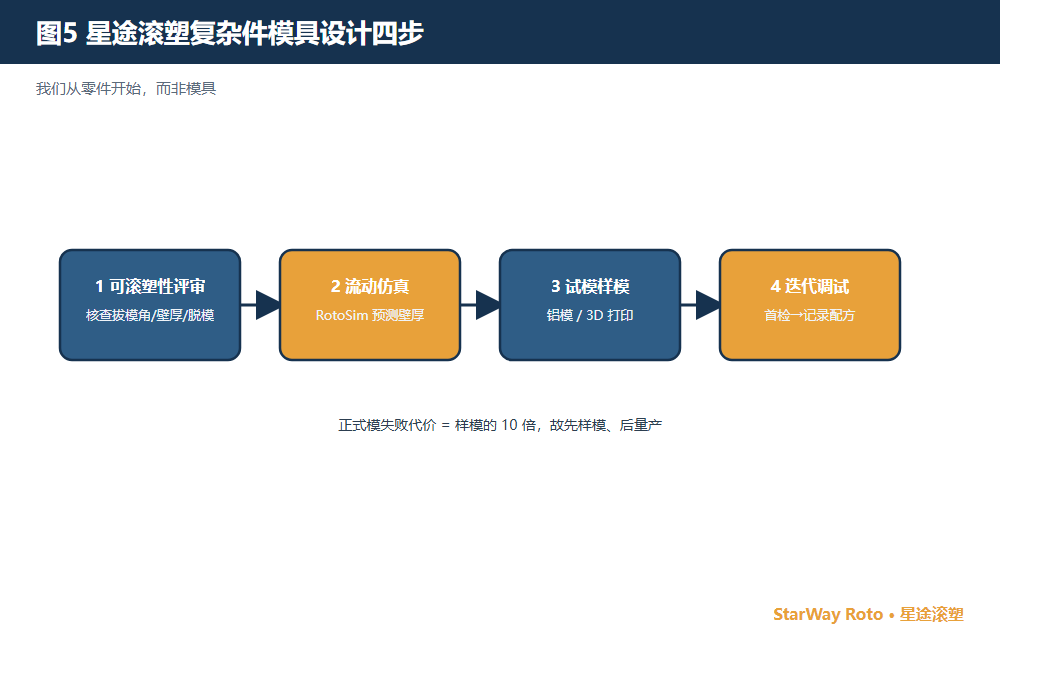
图5 星途滚塑复杂件模具设计四步流程
当客户带着复杂件来找我们,我们不从模具开始,而是从零件开始。
第一步:可滚塑性评审
我们核查拔模角、壁厚均匀性与脱模策略。如果零件设计在与工艺"较劲",我们会直说——并给出修改建议。
第二步:流动仿真
对关键件,我们运行仿真软件(如《实用指南》2.13 节提到的 RotoSim)来预测壁厚分布,在开料前就发现问题。
第三步:试模样模
对极复杂件,我们在正式模之前先做试模样模(铝模甚至 3D 打印)。一套正式模失败的代价,是样模的 10 倍。
第四步:迭代调试
首件检验;调整转速、烘箱时间与冷却速率;记录工艺配方。之后,才进入批量生产。
一个常见错误:忘了热膨胀
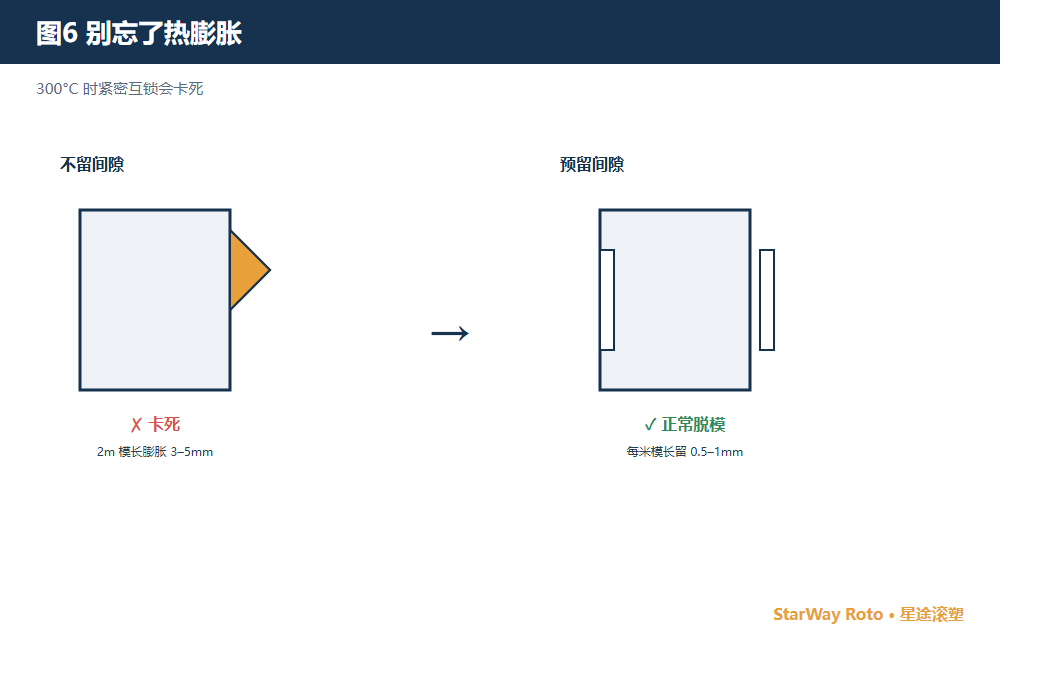
图6 300°C 热膨胀使紧密互锁卡死;每增加 1 米模长留 0.5–1mm 间隙
模具在每个周期都要经历从 300°C 高温到室温的反复。一套 2 米长的模具,在工作温度下会膨胀约 3–5mm。如果模具设计里有紧配合的互锁特征,热膨胀就会把它们卡死。
解决办法:为热膨胀预留间隙。对互锁模片,每增加 1 米模长,预留 0.5–1mm 间隙。
写在最后
复杂滚塑件是可以做的——甚至可以说,这正是滚塑相对其他工艺最大的优势。但它需要"尊重工艺"的模具设计,而不是与之对抗。
如果你的复杂件正在和模具"较劲",别怪工艺,重新设计模具。
关于星途滚塑
#滚塑 #星途滚塑 #模具设计 #复杂件 #可持续制造
星途滚塑(StarWay Roto)自 2003 年进入滚塑行业,已构建起涵盖滚塑设备、模具开发与制品制造的完整产业链,服务网络覆盖 40 多个国家和地区。
官网:www.starwayroto.com | 邮箱:info@starwayroto.com


 浙公网安备33100202001217号